Quando conviene il MIM?
Geometrie, volumi e vantaggi del Metal Injection Moulding
Il Metal Injection Moulding (MIM) è particolarmente indicato per produrre in serie componenti metallici di piccole dimensioni e geometria complessa, soprattutto quando la lavorazione CNC richiederebbe numerose operazioni, un'elevata asportazione di materiale o l'assemblaggio di più particolari.
La convenienza del MIM dipende principalmente dalla combinazione tra geometria del componente, materiale, tolleranze e volumi produttivi. Quando questi fattori sono favorevoli, il processo permette di ottenere componenti near-net-shape, ridurre le lavorazioni meccaniche secondarie e distribuire il costo dello stampo sulla produzione in serie.
Per questo motivo il MIM non deve essere considerato semplicemente come un'alternativa alla lavorazione CNC, ma come una vera tecnologia di industrializzazione del componente.
In sintesi: il MIM conviene soprattutto per componenti metallici piccoli e complessi destinati alla produzione in serie, quando lo stampaggio permette di sostituire numerose lavorazioni CNC, ridurre lo spreco di materiale oppure integrare più funzioni in un unico pezzo.
Cos'è il MIM – Metal Injection Moulding
Il Metal Injection Moulding combina lo stampaggio a iniezione con la metallurgia delle polveri.
Il materiale di partenza è un feedstock, costituito da polvere metallica miscelata con un sistema legante. Il feedstock viene riscaldato e iniettato all'interno di uno stampo con un processo simile allo stampaggio a iniezione delle materie plastiche.
Il componente ottenuto dopo lo stampaggio viene successivamente sottoposto al debinding, durante il quale viene eliminata gran parte del legante.
Segue la sinterizzazione, durante la quale il componente viene portato ad alta temperatura in atmosfera controllata. Le particelle metalliche si consolidano e il pezzo raggiunge le caratteristiche finali previste.
La particolarità del MIM è la possibilità di ottenere direttamente una geometria molto vicina a quella definitiva, limitando le lavorazioni meccaniche alle sole zone che richiedono tolleranze o finiture specifiche.
Per approfondire le singole fasi puoi consultare la guida SR Tech dedicata al processo MIM: feedstock, stampaggio, debinding e sinterizzazione .
Per una panoramica generale sulla tecnologia consulta anche la pagina MIM – Metal Injection Moulding .
Quando conviene utilizzare il MIM?
Il MIM esprime il proprio potenziale soprattutto quando dimensioni, geometria e quantità produttive lavorano insieme a favore del processo.
Dimensioni contenute
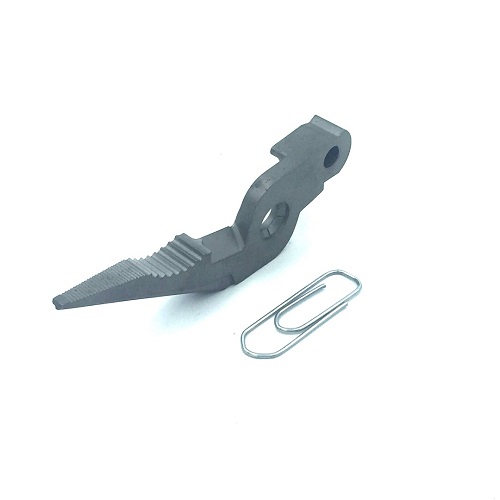
Il processo è particolarmente adatto a componenti metallici piccoli e tecnicamente complessi.
Geometria complessa
Più caratteristiche possono essere integrate direttamente durante lo stampaggio.
Produzione ripetitiva
Le quantità devono permettere di distribuire l'investimento dello stampo sulla serie.
Non esiste una quantità minima universale che renda automaticamente conveniente il MIM. Ogni progetto deve essere valutato considerando il costo complessivo delle diverse tecnologie produttive disponibili.
Un componente semplice, facilmente ottenibile tramite tornitura o fresatura, potrebbe non offrire particolari vantaggi anche in presenza di quantità elevate.
Al contrario, un particolare con geometrie complesse che richiede numerosi piazzamenti, utensili differenti e una forte asportazione di materiale può diventare interessante per il MIM anche con volumi inferiori.
Quali geometrie sono adatte al Metal Injection Moulding?
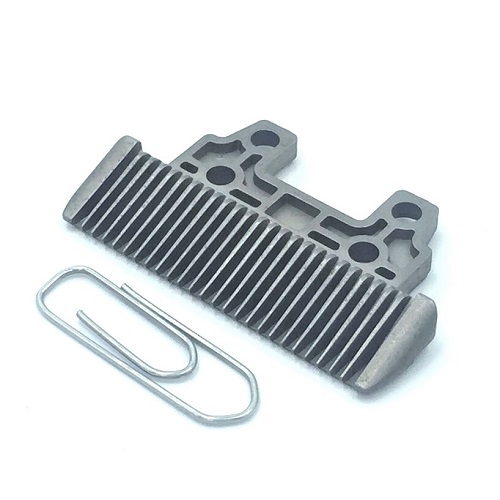
Uno dei principali vantaggi del Metal Injection Moulding è la possibilità di generare direttamente nello stampo molte caratteristiche geometriche che, con una lavorazione dal pieno, richiederebbero più operazioni.
Il vantaggio aumenta quando più di queste caratteristiche sono presenti nello stesso componente.
In questi casi il MIM permette di concentrare in un'unica operazione di stampaggio ciò che con altre tecnologie potrebbe richiedere fresatura, foratura, tornitura, lavorazioni laterali e successivi assemblaggi.
Quanti pezzi servono perché il MIM sia conveniente?
Il MIM richiede la realizzazione di uno stampo dedicato. Questo comporta un investimento iniziale che deve essere distribuito sul numero complessivo di componenti prodotti.
Per questo motivo il processo è particolarmente adatto alle produzioni ripetitive e ai lotti medio-alti.
All'aumentare delle quantità, l'incidenza economica dello stampo sul singolo componente diminuisce e diventa possibile sfruttare maggiormente l'elevata produttività dello stampaggio.
La domanda corretta non è:
“Quanti pezzi devo produrre per utilizzare il MIM?”
ma:
“Qual è il costo complessivo per produrre questo componente
con le diverse tecnologie disponibili?”
Più aumentano il numero delle lavorazioni CNC, i tempi macchina, gli scarti di materiale e le operazioni successive, più il punto di pareggio economico può spostarsi a favore del MIM.
Integrare più funzioni in un unico componente MIM
Uno degli aspetti più interessanti del MIM è la possibilità di ripensare la geometria durante la fase di industrializzazione.
Invece di riprodurre semplicemente un componente precedentemente realizzato tramite CNC, si può valutare l'integrazione diretta di supporti, guide, nervature, sedi, elementi di collegamento, fori, passaggi e superfici di riferimento.
In alcune applicazioni questo approccio può consentire di sostituire più particolari assemblati con un unico componente.
Il confronto economico corretto non è solamente pezzo MIM vs pezzo CNC, ma il costo complessivo del componente finito, comprese lavorazioni, assemblaggi, controlli, movimentazioni e scarti.
MIM e riduzione dello spreco di materiale
Il Metal Injection Moulding è un processo near-net-shape.
Questo significa che il componente viene ottenuto con una geometria già molto vicina a quella definitiva.
La differenza rispetto alla lavorazione dal pieno può essere significativa quando il componente viene ricavato da una barra o da un semilavorato con volume molto superiore a quello del pezzo finito.
Nella lavorazione CNC una parte del materiale iniziale viene inevitabilmente trasformata in truciolo. Nel MIM, invece, il materiale viene introdotto nello stampo in funzione della geometria del componente e del successivo ritiro dimensionale previsto durante la sinterizzazione.
Questo aspetto può diventare particolarmente interessante quando vengono utilizzati materiali di maggior valore oppure quando il componente richiederebbe una forte asportazione dal pieno.
Ripetibilità dimensionale nella produzione MIM
Una volta definito e stabilizzato il processo, l'utilizzo dello stesso stampo permette di ottenere una produzione altamente ripetitiva.
Questo aspetto è particolarmente importante quando i componenti devono accoppiarsi con altri elementi, mantenere posizioni geometriche definite, garantire movimenti meccanici o essere assemblati automaticamente.
La ripetibilità del MIM non dipende però soltanto dallo stampaggio.
Feedstock → Stampaggio → Debinding → Sinterizzazione → Calibratura → Eventuali lavorazioni finali
Durante la sinterizzazione il componente subisce un ritiro dimensionale che deve essere previsto già nella progettazione dello stampo e controllato durante la produzione.
MIM vs CNC: quale tecnologia scegliere?
Il confronto MIM vs CNC non individua una tecnologia universalmente migliore.
La scelta dipende principalmente da geometria, quantità produttive, materiale, tolleranze e numero di lavorazioni necessarie per ottenere il componente finito.
Le lavorazioni CNC offrono elevata flessibilità e sono particolarmente indicate per prototipi, piccole serie e componenti che richiedono numerose superfici con tolleranze molto strette.
Il Metal Injection Moulding diventa invece particolarmente interessante quando un componente complesso deve essere prodotto ripetutamente e molte delle sue caratteristiche possono essere generate direttamente nello stampo.
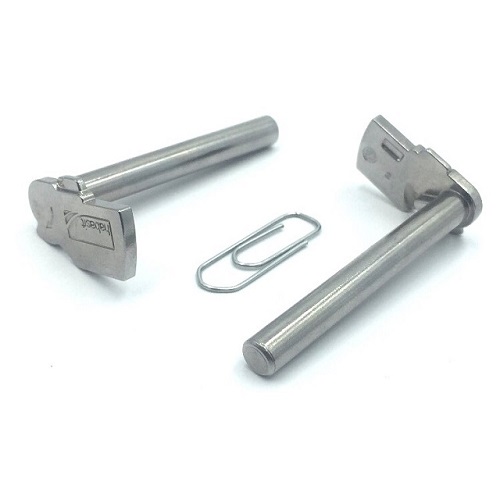
Le due tecnologie possono inoltre essere utilizzate insieme: il MIM genera la forma principale near-net-shape, mentre il CNC viene concentrato sulle superfici che richiedono precisioni o finiture specifiche.
| Caratteristica | MIM | CNC dal pieno |
|---|---|---|
| Investimento iniziale | Richiede uno stampo dedicato | Generalmente inferiore |
| Geometrie complesse | Particolarmente favorevoli | Possibili, ma possono richiedere numerose operazioni |
| Produzione in serie | Particolarmente indicata | Il tempo macchina rimane legato a ogni pezzo |
| Spreco di materiale | Ridotto grazie al near-net-shape | Dipende dalla quantità di materiale asportato |
| Tolleranze molto strette | Possono richiedere lavorazioni successive | Particolarmente adatto |
| Prototipi e piccole quantità | Generalmente meno conveniente | Molto flessibile |
MIM vs microfusione: quali sono le differenze?
Anche il confronto tra MIM e microfusione a cera persa deve partire dal disegno del componente.
Entrambe le tecnologie consentono di realizzare componenti metallici complessi e vicini alla forma finale, ma trovano il proprio punto di forza in campi applicativi differenti.
Il MIM è particolarmente adatto per componenti di dimensioni contenute, ricchi di dettagli e destinati a produzioni ripetitive.
La microfusione permette invece di gestire più facilmente componenti di dimensioni e peso superiori, mantenendo un'elevata libertà geometrica.
La scelta deve quindi considerare dimensioni, peso, geometria, materiale, tolleranze, quantità e lavorazioni successive.
Quando il MIM non conviene?
Quantità molto basse
Il costo dello stampo può incidere eccessivamente sul costo unitario.
Geometrie semplici
Tornitura o fresatura possono risultare più semplici ed economiche.
Componenti grandi
All'aumentare di peso e dimensioni altre tecnologie possono diventare più competitive.
Anche quando gran parte del componente richiede lavorazioni di precisione successive alla sinterizzazione, il vantaggio del processo near-net-shape può diminuire.
Progettare un componente per il MIM
Un componente che può essere prodotto mediante MIM non è necessariamente un componente progettato correttamente per il MIM.
Il miglior risultato viene ottenuto quando geometria e processo vengono sviluppati insieme fin dalle prime fasi di industrializzazione.
È la fase di Design for Manufacturing a determinare buona parte dell'efficienza tecnica ed economica di un progetto MIM.
Domande frequenti sul Metal Injection Moulding
Quando conviene utilizzare il MIM?
Il MIM è particolarmente interessante quando devono essere prodotti in serie componenti metallici di piccole dimensioni e geometria complessa. La convenienza aumenta quando la produzione tramite CNC richiederebbe numerose lavorazioni, più piazzamenti o un'elevata asportazione di materiale.
Quanti pezzi servono per rendere conveniente il MIM?
Non esiste una quantità minima valida per tutti i componenti. La convenienza dipende dal costo dello stampo, dalla complessità geometrica, dal materiale, dalle lavorazioni alternative e dal volume produttivo complessivo.
Il MIM può sostituire la lavorazione CNC?
In alcuni componenti il MIM può ridurre notevolmente le lavorazioni CNC. In altri casi le due tecnologie vengono utilizzate insieme: il MIM realizza la geometria principale near-net-shape e il CNC viene impiegato sulle superfici che richiedono precisioni o finiture specifiche.
Quali componenti sono adatti al MIM?
Sono particolarmente adatti componenti piccoli con geometrie tridimensionali complesse, cavità, nervature, fori, sottosquadri, variazioni di sezione e dettagli integrabili direttamente nello stampo.
Qual è la differenza tra MIM e microfusione?
Entrambe le tecnologie permettono di produrre componenti metallici complessi. Il MIM trova generalmente il proprio campo ideale nei componenti piccoli e nelle produzioni ripetitive, mentre la microfusione consente di gestire più facilmente componenti di maggiori dimensioni e peso.
Il MIM richiede sempre lavorazioni successive?
No. Molti elementi geometrici possono essere ottenuti direttamente dal processo. Superfici funzionali con tolleranze particolarmente strette, rugosità specifiche o accoppiamenti di precisione possono tuttavia richiedere calibratura o lavorazioni meccaniche successive.
Come valutare se un componente è adatto al MIM
Il Metal Injection Moulding è particolarmente interessante quando un componente combina dimensioni contenute, geometria complessa e produzione in serie.
In queste condizioni il MIM può consentire di ridurre le lavorazioni CNC, limitare lo spreco di materiale, integrare più funzioni nella stessa geometria, ridurre il numero di componenti assemblati e ottenere una produzione ripetibile.
La valutazione deve però partire sempre dal componente e non dalla tecnologia. Materiale, geometria, tolleranze, quantità e lavorazioni successive devono essere analizzati insieme per stabilire quale processo produttivo sia realmente più adatto.
Hai un componente che potrebbe essere prodotto in MIM?
Inviaci il disegno 2D o 3D, il materiale, le tolleranze e i quantitativi. Valuteremo geometria, processo, lavorazioni e soluzione di fornitura più adatta.